


1. Inledning
Laserteknik är ett av 1900-talets fyra avgörande genombrott tillsammans med datorer, halvledare och kärnenergi, och används nu inom optisk kommunikation, medicinska system, inspektion och materialbearbetning. Inom materialbearbetning har lasermärkning, skärning, borrning och svetsning alla utvecklats till pålitliga produktionstekniker. Bland dem har lasersvetsning fått växande uppmärksamhet eftersom det erbjuder klara fördelar jämfört med TIG och motståndssvetsning i värmetillförsel, svetsprofil och automatiseringspotential.
De viktigaste fördelarna med lasersvetsning är:
- Mycket litenvärme-påverkad zon (HAZ)
- Högförhållandet djup-till-breddi svetsen
- Hög foghållfasthet
- Fogstyrka vid eller över grundmetallen
- Enkel strålleverans genom en flexibel fiber för automatisering
Vanliga laserkällor inkluderar CO₂-lasrar, skivlasrar, Nd:YAG-lasrar, fiberlasrar och diodlasrar. Bland dessa ärfiberlaserär den modernaste riktningen och erbjuder:
- Hög elektrisk-till-optisk effektivitet (upp till ~30 %)
- Kompakt fotavtryck
- Lågt underhåll och lång livslängd
- Stark passform för svetsning av rostfritt stål och aluminiumlegeringar
Dekvasi-kontinuerlig (QCW) pulsad fiberlaserutvecklad av IPG Photonics representerar en ledande klass av källor, som levererar hög toppeffekt med pulsbredder som sträcker sig in i millisekundsintervallet - väl anpassat till metallsvetsning och mikro-svetsning av tunna delar. Även om det är allmänt antaget inom elektronik och precisionssvetsning, får processfönstret för QCW-fiberlasrar fortfarande begränsad publicerad uppmärksamhet. Den här artikeln fokuserar på en av de mest kritiska processvariablerna -fokusposition, uttryckt som oskärpa- och visar, genom kontrollerade experiment, hur defokusering formar strålkvalitet, svetsutseende, svetspenetration och fogstyrka på en 304-överlappsfog i rostfritt stål. För en bredare bild av lasersvetslandskapet, se vår guide pålasersvetsningsprinciper och metoder.
2. Svetsutrustning och provförberedelse
2.1 Svetsutrustning
A 150 W QCW pulsad fiberlaserfungerade som svetskälla för denna studie. Representativa tekniska parametrar för denna klass av källor sammanfattas nedan (typiska industrivärden; faktiska siffror varierar beroende på modell, konfiguration och tillämpning - se leverantörens datablad för garanterade värden).
|
Parameter |
Typiskt värde |
Anteckningar |
|
Maximal genomsnittlig uteffekt |
150 W |
QCW klass |
|
Pulsbredd |
0,2 – 50 ms |
Vissa källor sträcker sig till millisekundsintervallet |
|
Pulsrepetitionsfrekvens |
upp till ~10 kHz |
Applikationsberoende- |
|
Våglängd |
~1 070 nm |
Nära-infraröd, fiber-levereras |
|
Strålkvalitet (BPP) |
< 2.5 mm·mrad (single-mode) |
Bestämmer minsta punktstorlek |
|
Utgångsfiberdiameter |
50 – 200 µm |
Vanliga alternativ |
|
Kyl |
Luft-kyld eller vatten-kyld |
Kraft-klassberoende |
|
Elektrisk-till-optisk effektivitet |
~25 – 30% |
Klass-ledande kontra CO₂ |
Tabell 1 - Typiska specifikationer för en 150 W klass QCW pulsad fiberlaser (typiska referensvärden för industri-, inte garanterade)
Värden som visas ovan är industritypiska-referenssiffror för en 150 W klass QCW pulsad fiberlaser, inte de garanterade specifikationerna för någon specifik King's Laser-enhet. För korrekta specifikationer, kontakta info@kingslaser.com eller besök produktsidan för King's Laser för den aktuella modellen i denna klass.
Laserbehandlingshuvudet flyttas i förhållande till arbetsstycket via en X/Y/Z-rörelseplattform för att utföra sömsvetsning. Rörelseregulatorn synkroniserar huvudets position med laseravfyrning så att emissionen startar först när huvudet når en programmerad plats.
För mer om vad som definierar denna laserklass och var den används, sevad är QCW fiberlasersvetsning, den bredare diskussionen omQCW lasersvetsning som omformar industriella applikationer, och det underliggandekvasi-kontinuerlig fiberlaserkälla. För att se en representativ produktionsenhet, se King's Laser6-axlig QCW fiberlasersvetsmaskin.
2.2 Material och förberedelser
Grundmaterialet i denna studie var304 rostfritt stålarrangerad som en överlappsfog: överplåt 0,2 mm tjock, underplåt 0,5 mm tjock, vardera skuren till 100 mm × 50 mm.
Ytförberedelse gjordes i två lösningsmedelssteg: först aceton, sedan isopropanoltorka, för att avlägsna oljor, oxider och andra föroreningar som kan äventyra svetsintegriteten. En dedikerad fixtur applicerade ett jämnt tryck över fogen för att minimera gränsytans spel. Det här steget är viktigt eftersom det:
- Förbättrar värmeöverföringen mellan de två plåtarna under svetsning
- Främjar konsekvent penetrationsdjup
- Minskar risken för bristande fusion och porositet
Specifikt för 304 rostfritt stål är det avgörande att para ihop rätt skyddsgas med ytförberedelsen - se vägledningen omval av skyddsgas för svetsning av rostfritt stål. Och eftersom de flesta svetsdefekter börjar på ytan, kan för-rengöring av svetsen ta bort upp till 70 % av dem - utforska data ilaserrengöring löser 70 % av svetsfel.
2.3 Bestämma laserns brännpunktsposition
De viktigaste faktorerna som avgör lasersvetsresultat är toppeffekt, pulsbredd och oskärpa (gapet mellan brännpunkten och arbetsstyckets yta). Av dessa är defokuseringsmängden den mest känsliga.
Definition - Ofokusering:Positiv defokusering betyder att brännpunkten ligger ovanför arbetsstyckets yta; negativ defokus betyder att brännpunkten ligger under ytan.
Den mest tillförlitliga metoden för att lokalisera brännpunkten är den triangulära kalibreringsmetoden av rostfritt stål:
- Avfyra en låg-laserpuls (cirka 50 W) på en plåt av rostfritt stål; den ljusaste gnistan indikerar fokalplanet.
- Placera ett triangulärt rostfritt stålblock nära det fokalplanet och ritslinjer var ~2 mm från 0,5 mm. Under ett mikroskop markerar den smalaste ritade linjen brännpunkten.
3. Effekten av oskärpa på laserstrålekvaliteten
Strålkvaliteten mättes med en strålprofilerare, lasersond och stråldämpare. Med sonden initialt i brännpunkten höjdes bearbetningshuvudet i steg om 1 mm för att ställa in oskärpa värden på 0, 1, 2, 3 och 4 mm.
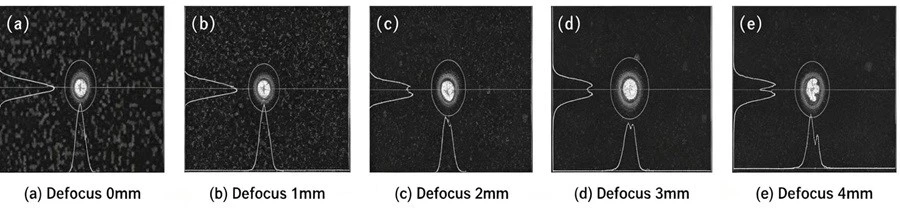
Bild 1 - Laserstrålens kvalitet (punktenergifördelning) kontra defokuseringsmängden.
- Vid 0 mm oskärpa koncentreras laserenergin i mitten av fläcken.
- När defokuseringen ökar blir punktenergifördelningen successivt mer enhetlig.
- Vid 3 mm oskärpa är fördelningen som mest balanserad.
- Vid 4 mm oskärpa börjar fördelningen att spridas och förlora enhetlighet igen.
I praktiken erbjuder 3 mm höljet den bästa avvägningen-mellan punktstorlek och toppeffekttäthet för tunn-plåtsvetsning.
4. Effekt av ofokusering på svetsresultat
4.1 Effekt på svetsfläcksmorfologi
Arbetsstycket placerades vid brännpunkten med toppeffekt och pulsbredd rampade uppåt tills ett tydligt märke uppträdde på baksidan av det nedre arket. I detta test var toppeffekten 500 W och pulsbredden 3 ms. Dessa parametrar hölls sedan konstanta medan ofokuseringen varierades i steg om 1 mm; svetsfläckens utseende registrerades vid varje steg.
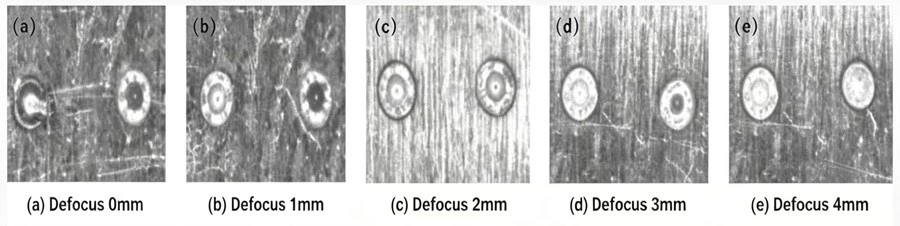
Bild 2 - Svetspunktens utseende kontra oskärpa.
Observationer:
- Vid 0 – 1 mm oskärpa är svetspunkten minst och visar synliga stänk. Orsaken är energikoncentrationen vid punktcentret, vilket ger hög lokal effekttäthet och materialutkastning.
- När ofokuseringen fortsätter att öka blir svetspunkten mer enhetlig och stänk försvinner, vilket följer av den mer enhetliga balkprofilen.
- Över 4 mm oskärpa försämras rundheten och punkten krymper något - sannolikt eftersom strålenergin sprids ut vid punktkanterna.
Över 0 – 3 mm oskärpa växte svetspunktens diameter från 0,4 mm till 0,5 mm: större oskärpa ger en större ytfläck och därför en större svetsfläck. Vid 4 mm defokusering minskade punktdiametern igen, eftersom energin vid punktkanten inte längre är tillräcklig för att helt smälta materialet även om fläcken är geometriskt större.

Bild 3 - Svetspunktsdiameter kontra oskärpa.
4.2 Effekt på svetsinträngningsdjup
Tvär-sektioner förbereddes genom att skära längs svetspunktskanten, följt av grovslipning, finslipning och polering. Svetscentrum inspekterades under polering, etsades sedan med en salpetersyra + alkohollösning för att avslöja inträngningsdjup vid varje defokuseringsvärde.
Observationer:
- Vid 0 – 1 mm oskärpa är inträngningsdjupet maximalt och når in i det nedre arket.
- Vid 2 – 3 mm oskärpa blir inträngningsdjupet grundare och når bara ungefär hälften av bottenplåtens tjocklek.
- Vid 4 mm oskärpa sjunker penetrationen kraftigt och når bara ungefär en-tredjedel av det nedre arkets tjocklek.
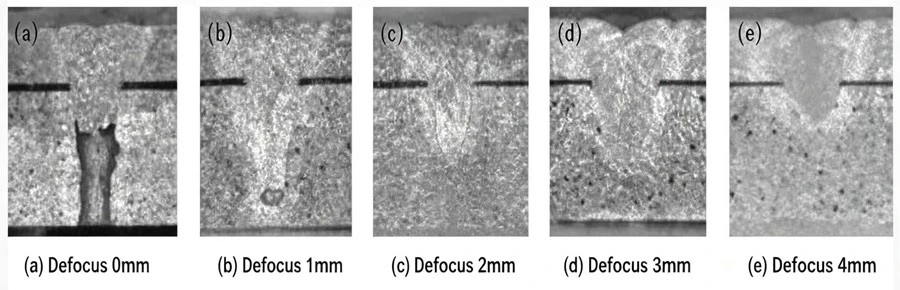
Bild 4 - Svetspenetrationsdjup kontra oskärpa.
4.3 Effekt på svetsens draghållfasthet
Enstaka-draghållfasthet mättes på en dragprovningsmaskin med det undre arket fixerat och det övre arket draget uppåt. För att säkerställa noggrannheten testades tre prover vid varje parameteruppsättning och medelvärdet beräknades för resultaten.
Ofokuseringsvärden på 0, 1, 2, 3 och 4 mm gav draghållfastheter på7 N, 8 N, 11 N, 15 N och 6 N, respektive.
Den övergripande trenden: draghållfastheten ökar med oskärpa, eftersom den större oskärpan förstorar svetspunkten och - viktigast av allt - kontaktbredden mellan de två plåtarna, vilket direkt driver fogstyrkan. Vid 4 mm oskärpa sjunker styrkan igen, troligen för att strålkvaliteten försämras och fläcken blir större men lägre i effekttäthet, vilket minskar både penetration och styrka.
Kärnfynd:Enkel-punkt draghållfasthet på 304 rostfritt stål nådde en topp15 N vid 3 mm oskärpa, där svetsfläcksmorfologin också var den mest konsekventa.
|
Oskärpa (mm) |
Svetspunktsdiameter (mm) |
Inträngningsdjup (i förhållande till . 0.5 mm bottenark) |
Enkel-fläckig draghållfasthet (N) |
Visuell kvalitet |
| 0 |
~0.4 |
Maximal; når in i det nedre arket |
7 |
Stänk, minsta fläck |
| 1 |
~0.42 |
Maximal; når in i det nedre arket |
8 |
Stänk, liten fläck |
| 2 |
~0.45 |
Cirka 1/2 av bottenarket |
11 |
Mer enhetlig, inget stänk |
| 3 |
~0.5 |
Cirka 1/2 av bottenarket |
15 |
Mer enhetlig, inget stänk |
| 4 |
<0.5 (smaller) |
Cirka 1/3 av bottenarket |
6 |
Rundhet försämras, krymper |
Tabell 2 - Sammanfattning av effekten av defokusering på svetspunkt, penetration och draghållfasthet
Siffrorna ovan återger de uppmätta värdena som rapporterades i den ursprungliga kinesiska studien på en 150 W QCW fiberlaser med 304 överlappsleder i rostfritt stål vid 500 W topp / 3 ms pulsbredd. De är referensdata för processingenjörer, inte garanterade acceptanskriterier för någon specifik tillämpning. Validera alltid genom provtester på ditt faktiska material, tjocklek och fixtur innan produktionen släpps.
När stänk, porositet eller brist på sammansmältning förekommer i produktionen är grundorsaken vanligtvis parameterfelmatchning, val av skyddsgas eller ytförorening. Det diagnostiska flödet invanliga lasersvetsfel och lösningargår igenom hur man identifierar vilken faktor som är ansvarig.
5. Slutsats
Denna studie mätte laserstrålens profil över olika defokuseringsvärden och fann att när defokuseringen ökar blir fläckenergifördelningen mer enhetlig - men efter 4 mm börjar fördelningen att spridas igen.
Genom svetsning av 304 rostfritt stål, där alla andra faktorer hålls konstanta, förändras svetspunktens utseende, punktstorlek, penetrationsdjup och draghållfasthet genom att variera defokuseringsgraden. Det bästa processfönstret måste tillfredsställa både utseende och styrka samtidigt.
Viktiga takeaways:
- När ofokuseringen ökar, förbättras svetskvaliteten och draghållfastheten ökar.
- På3 mm oskärpa, svetspunktslikformighet och draghållfasthet är båda som bäst för denna geometri.
- Bortom 3 mm oskärpa sjunker både styrka och kvalitet igen.
För en bredare bild av svetskällor, lägen och applikationer - inklusive nyckelhålssvetsning, fiberlaserval och hur du väljer mellan handhållna, automatiserade och QCW-system för din butik - utforska helalasersvetsmaskinerkategori eller kontakta King's Laser engineering påinfo@kingslaser.comför ett exempel-utvärdering av ditt faktiska material.